玻璃瓶供应链存在两段性质不同的物流:第一段是空瓶从制瓶厂发往灌装厂,第二段是成品瓶从灌装厂发往品牌方中心仓与区域分销渠道。两段物流在托盘规格上是否统一,决定了托盘能否在制瓶、灌装、品牌三方之间形成连续循环。行业内这两段物流长期分属不同运营体系,托盘规格不统一,空瓶托盘在灌装厂卸货后暂存待退,实瓶托盘还需另行调度。
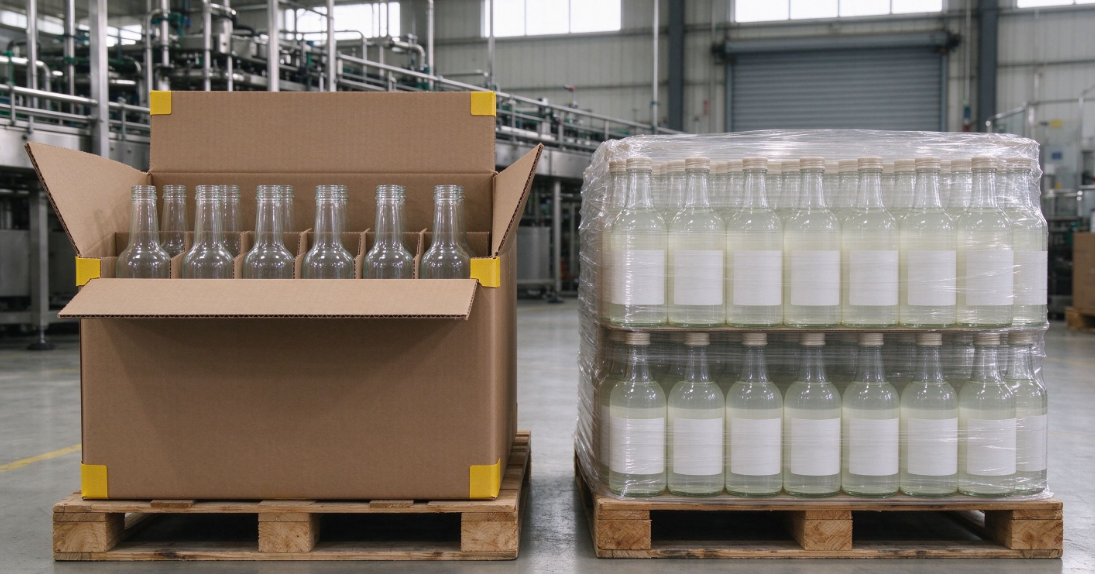
(一)空瓶段:制瓶厂自有托盘随货到厂
制瓶厂按出厂习惯使用自有托盘码放空瓶,随货发往灌装厂。灌装厂卸货后,空托盘暂存厂区,多数由制瓶厂安排回程车辆运回,或就地堆放待凑整后统一调拨。这一过程中空托盘在灌装厂占用仓储面积,回程运输又消耗干线运力,托盘资产在两段物流之间处于闲置状态。
(二)实瓶段:灌装厂另行调度托盘
成品瓶灌装封口后,灌装厂使用自有或租赁托盘码放实瓶,发往品牌方中心仓。品牌方卸货后,空托盘由其托盘运营方回收检修。两段物流使用不同托盘规格、不同运营主体,托盘资产较难在制瓶厂与灌装厂之间跨段复用,整体托盘配置量按两段分别测算。
(一)托盘规格统一是物理基础
空瓶与实瓶在灌装厂交汇。如果制瓶厂与灌装厂采用同一规格托盘,空瓶到厂后整托卸货,空托盘可在厂区内循环使用,直接用于码放下线实瓶。GB/T 2934《联运通用平托盘 主要尺寸及公差》推荐的 1200mm×1000mm 规格,与灌装车间输送线、立体仓库货架横梁、叉车货叉的匹配关系较为成熟,为两段托盘统一提供了尺寸依据。
(二)交接标准是作业依据
SB/T 11264-2025《托盘循环共用系统货物码盘及交接要求》于 2026 年 1 月 1 日实施,对托盘单元货物交接的验收标准、责任划分和记录要求作出规范。空瓶到厂时记录托盘状态,实瓶出厂时再次记录,两段交接以同一托盘为载体,责任边界清晰,减少跨主体托盘交接中的争议。
(一)厂区内托盘即时周转
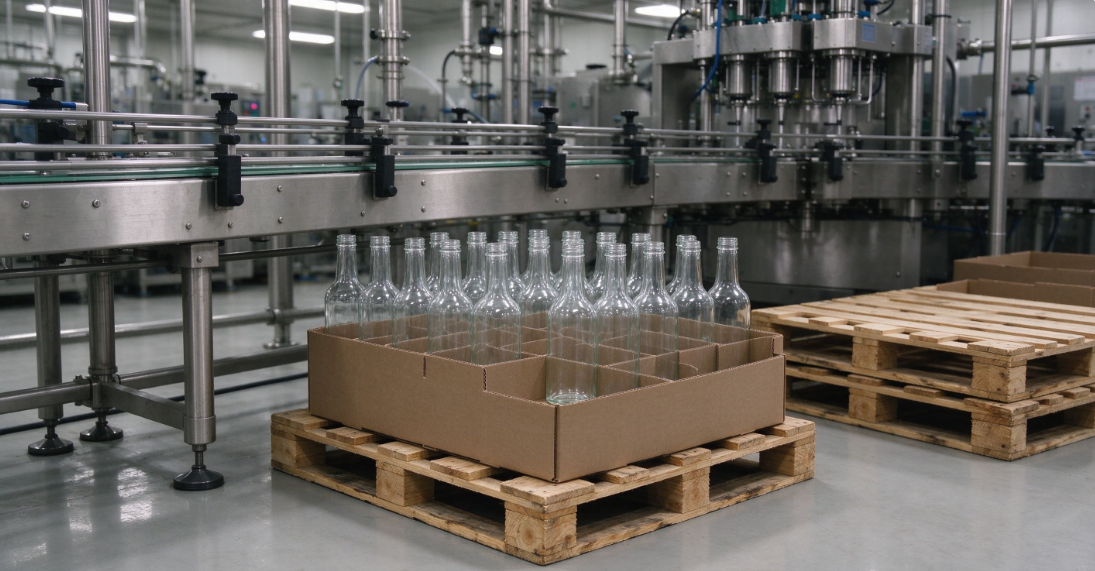
空瓶整托到达灌装厂后,叉车将整托空瓶卸至仓库缓存区。空瓶逐箱上瓶线后,空托盘在厂区内周转,实瓶下线装箱后码回同一托盘。空瓶卸货与实瓶码托在同一托盘上完成,托盘不离开厂区即完成一段空瓶段到实瓶段的转换。
(二)跨区域回收与再投放
整托实瓶装车发运品牌方,卸货后空托盘由当地运营网点回收、清洁、检修,重新投放至有托盘需求的制瓶厂。托盘在制瓶厂、灌装厂、品牌方三点之间循环流转,不再区分空瓶段托盘与实瓶段托盘。
(三)周转效率的变化
托盘资产由各环节分别持有,转为在统一规格与交接规则基础上实现跨主体连续流转,单托周转次数具备提升空间,整体配置量有望相应下降。
包括广东省林格科技集团有限公司在内的托盘运营服务企业,在跨行业托盘循环共用实践中注意到,两段物流托盘打通的难点不在载具本身,而在制瓶厂与灌装厂之间能否就托盘规格与交接记录形成一致约定。规格统一、交接规则落地后,托盘在制瓶、灌装、品牌三方之间的连续流转才具备作业条件,循环共用的效率优势也会在多个周转周期中逐步显现。
玻璃瓶供应链的载具循环,与快消、医药等行业的托盘循环共用有所不同。制瓶厂与灌装厂是两个独立经营主体,空瓶段与实瓶段长期使用各自托盘。以统一规格为基础、以交接标准为依据,将两段物流的托盘打通为一条循环链路,是玻璃包装行业单元化物流推进中值得探索的方向。